
溶剂染料在亚克力板中的应用:从浇铸到挤出的着色全流程
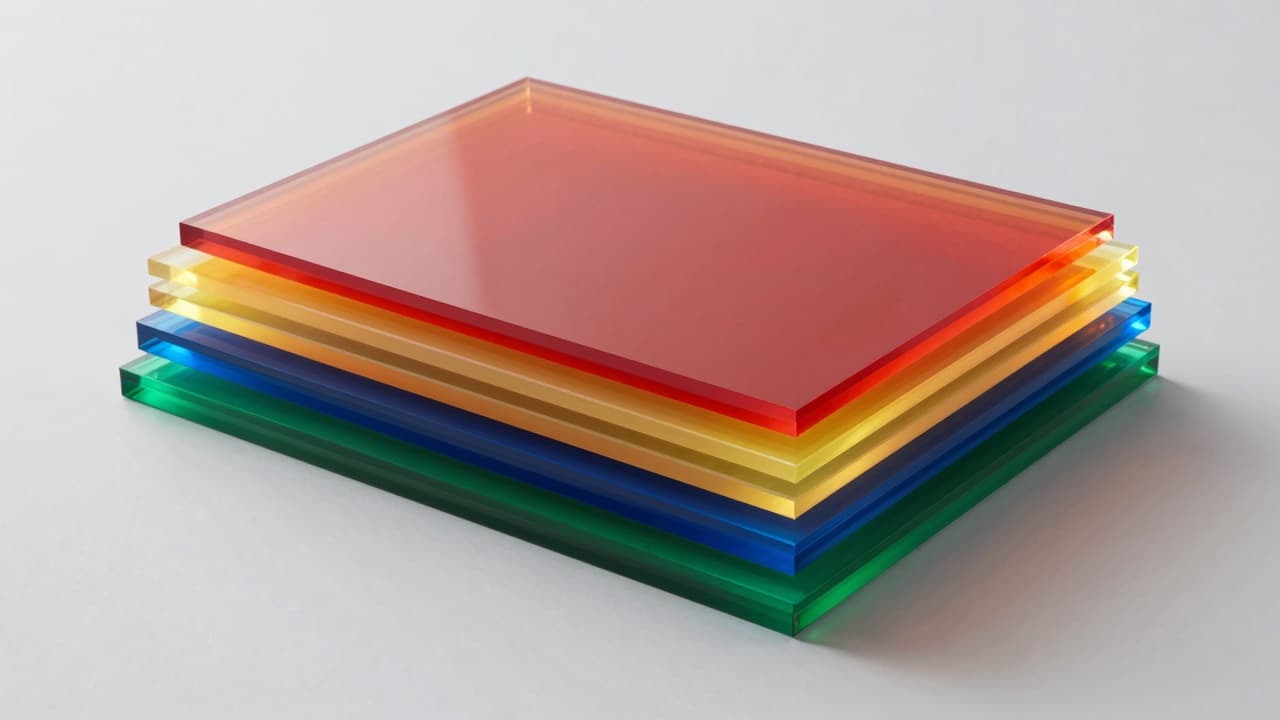
亚克力板(PMMA,俗称有机玻璃,英文 acrylic sheet)以 92% 的透光率被称为"塑料水晶",广泛用于广告灯箱、导光板、采光顶、汽车尾灯与高端展示道具。但原生的 PMMA 是无色的——要让亚克力"既有颜值又能卖价",着色是绕不开的环节。目前透明板着色的主流方案是**溶剂染料(solvent dyes):一种能以分子级溶解进 MMA 单体和 PMMA 熔体的油溶性染料。本文从亚克力板的两条生产工艺入手,讲清楚亚克力板用什么染料着色、在哪一步添加、最终能达到什么效果**。
一、先看工艺:亚克力板是怎么做出来的?
亚克力板的工业生产以**浇铸(casting)和挤出(extrusion)**两条工艺线为主。两者的着色逻辑完全不同,选型前必须先弄清自己的板子走的是哪条线。
1. 浇铸工艺(Cast Acrylic)
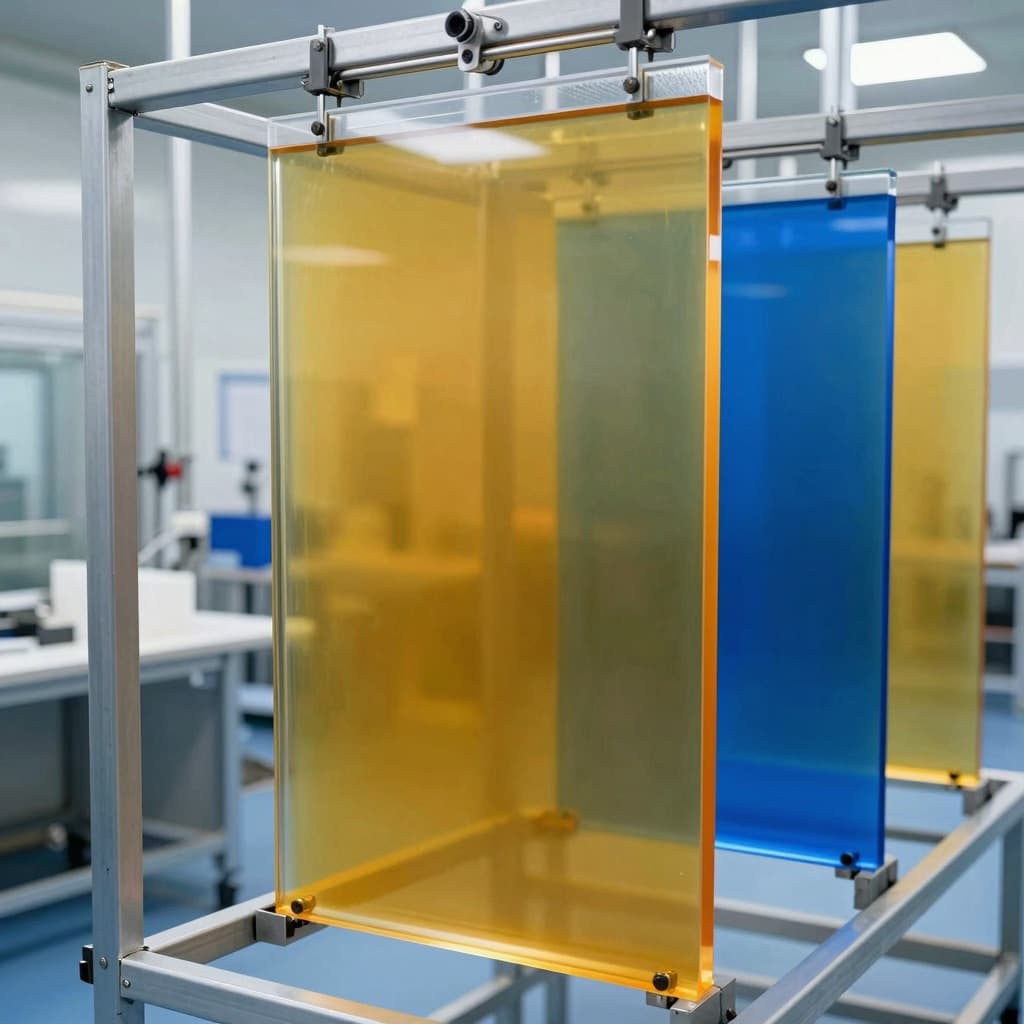 亚克力浇铸车间中玻璃模具内正在聚合的彩色PMMA浆料
浇铸车间玻璃模具中正在聚合的琥珀色与蓝色 PMMA 浆料。
浇铸是"从单体到板材"的过程:将 MMA 单体与引发剂预聚成粘稠浆液(业内俗称 syrup / 预聚浆),混入色料后灌入两片硅玻璃组成的模具,经水浴或烘箱在 40–100°C 区间缓慢聚合 10–20 小时,脱模后即得板材。
浇铸板的特点:
- 光学品质高,厚度可做 2–500 mm,适合厚板、异形与光学级应用
- 分子量更高,耐候性与耐化学品性更好
- 一炉一板、周期较长,适合中小批量与多颜色灵活切换
2. 挤出工艺(Extruded Acrylic)
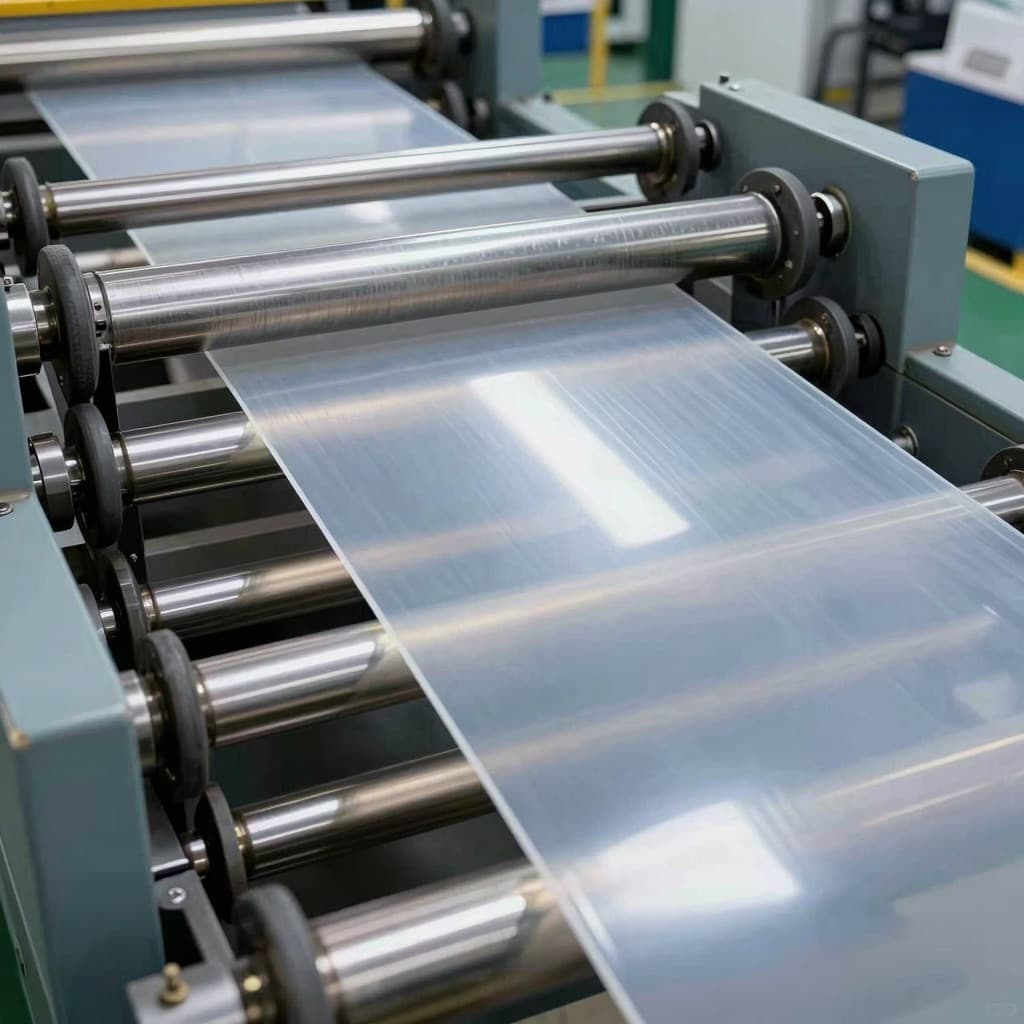 亚克力挤出生产线上辊压成型的透明板材
挤出生产线上辊压成型的透明亚克力板。
挤出则是"从粒料到板材":将 PMMA 粒料在单螺杆挤出机中于 220–260°C 熔融塑化,经 T 型机头与压延辊筒连续成型,再冷却、切边、覆膜收卷。
挤出板的特点:
- 连续化生产、效率高,幅宽与长度灵活
- 厚度一般 1–20 mm,厚度公差小
- 适合广告灯箱、导光板、灯箱面板等大批量规格板
两条工艺线对比
| 对比项 | 浇铸板 | 挤出板 |
|---|---|---|
| 加工温度 | 40–100°C(聚合) | 220–260°C(熔融挤出) |
| 生产方式 | 一炉一板,周期长 | 连续化,产量高 |
| 厚度范围 | 2–500 mm | 1–20 mm |
| 光学品质 | 光学级,内应力低 | 良好,薄板优势明显 |
| 对染料的核心要求 | 单体溶解性、耐光耐候 | 耐高温、低挥发 |
二、关键一步:溶剂染料在哪里加、怎么加?
1. 浇铸线:预聚浆调制阶段加入
浇铸工艺的染料添加点在预聚浆(syrup)调制阶段——这是整条浇铸线上唯一的着色"窗口期":
- 溶解:将溶剂染料按配方称量后直接溶于 MMA 单体(必要时先用少量助溶剂预溶),搅拌至完全透明、无未溶颗粒;
- 过滤:染液经精细过滤(常用 5–10 μm 滤芯),除去杂质与未溶物;
- 混合脱泡:染液与预聚浆混合均匀,真空脱泡后灌模;
- 聚合:进入水浴/烘箱,按升温曲线完成聚合与后处理。
浇铸全程温度不超过 100°C,因此对染料耐热要求不高,但有三个硬指标:在 MMA 单体中溶解度要好、不能对自由基聚合产生阻聚、耐光耐候等级要高(户外板材通常要求 7 级以上)。任何一项不达标,都会在成品上表现为色点、色纹、聚合不完全或户外褪色。
浇铸着色的典型添加量为 0.01%–0.5%(以浆料计),厚板取低值——板越厚光程越长,同等浓度下颜色越深。
2. 挤出线:先造粒,或侧向计量加入
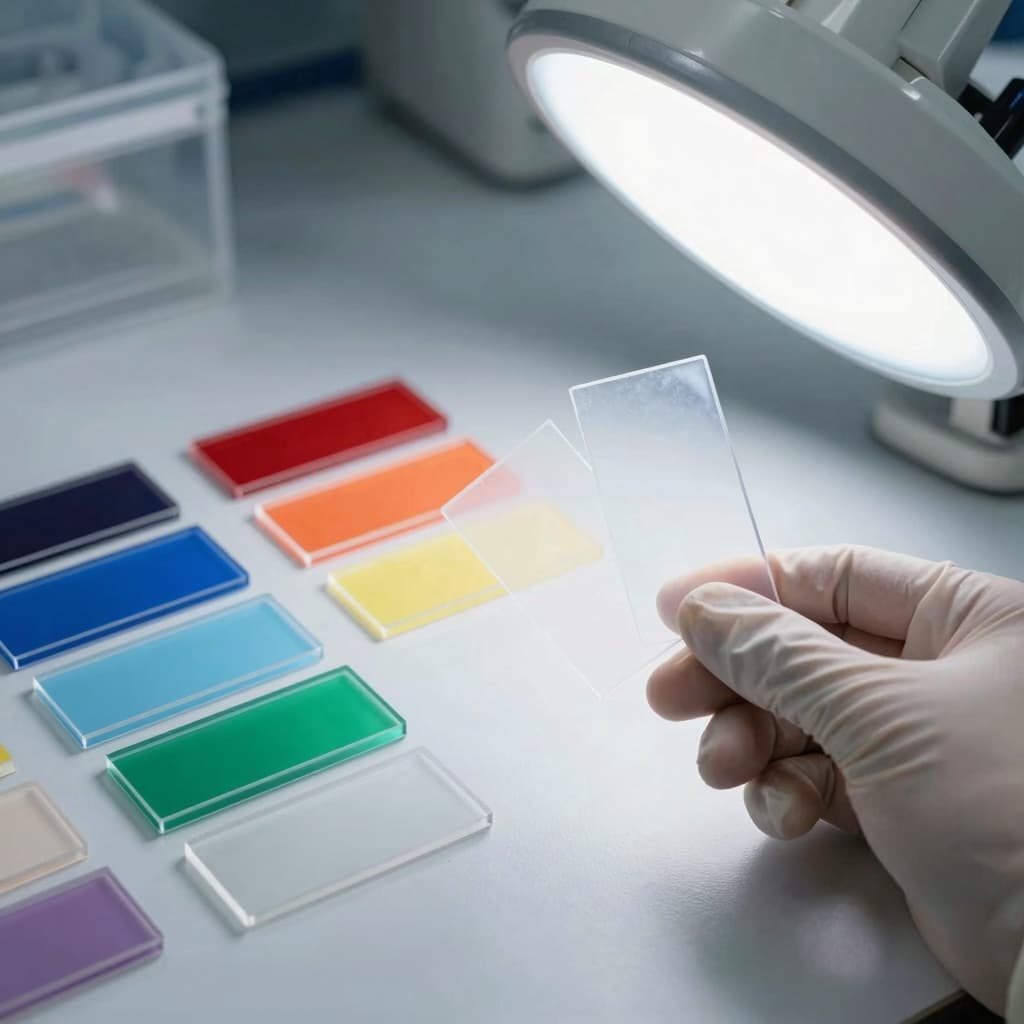 实验室灯台上对染色亚克力样板进行对色
。
挤出工艺温度高达 220–260°C,染料必须"扛得住"螺杆里的高温与剪切,行业内有两种成熟的着色方式:
- 彩色粒料/母粒着色(推荐):先将溶剂染料与 PMMA 载体在双螺杆机上造出彩色粒料(PMMA color compound),再与本色粒料混合挤出。分散最均匀,批次色差最小,适合长期稳定供货;
- 直接计量加入:粉末染料经体积式或失重式计量设备与 PMMA 粒料预混后入料,或在侧向加料口喂入。省去一道造粒工序,适合小批量与打样。
⚠️ 选型提醒:挤出线用染料的耐热必须 ≥ 240°C 且低挥发性,否则会出现模口析出、色相漂移、晶点等问题。浇铸与挤出可以用同一色相的染料,但耐热等级的选型逻辑完全不同,不能只看色卡。
挤出着色的典型添加量为 0.05%–1.0%,依目标色深与板厚调整。
三、最终能达到什么效果?
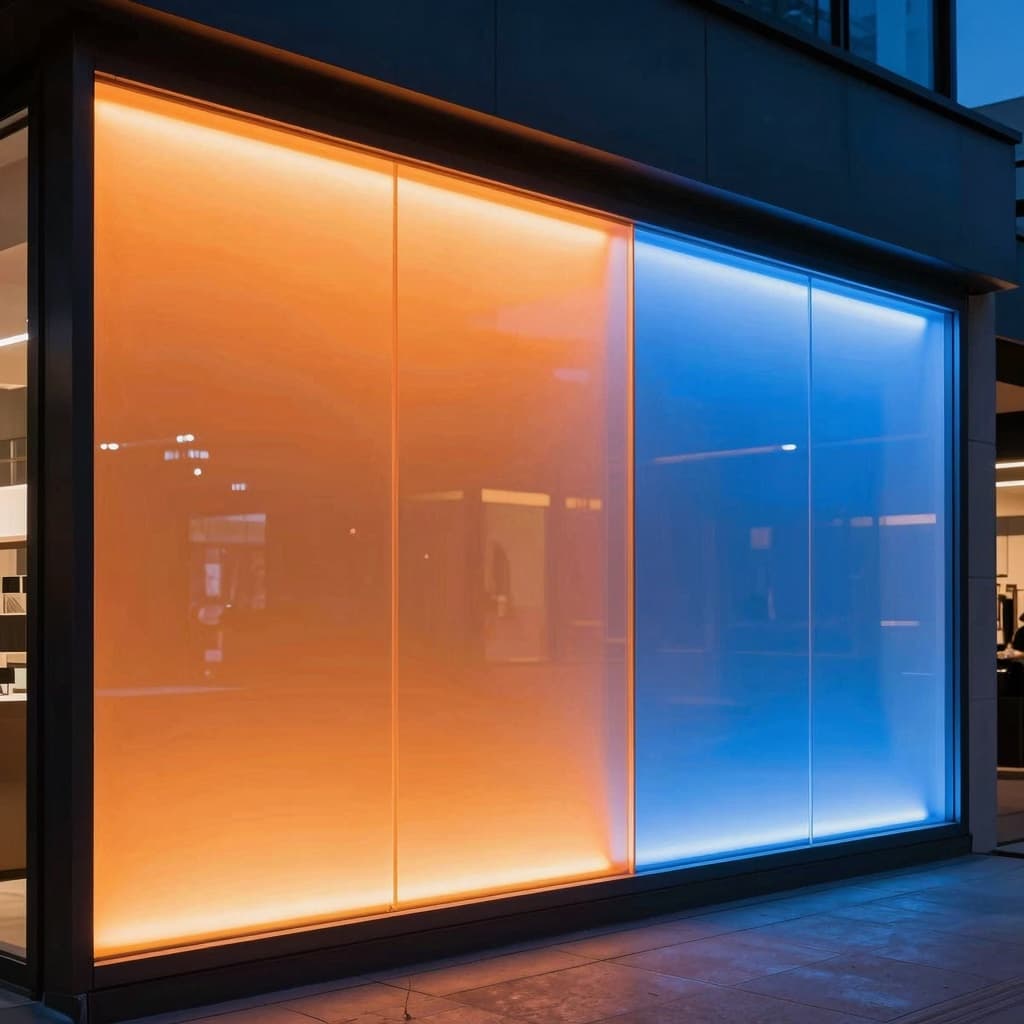 灯箱中溶剂染料着色的彩色亚克力透光面板
溶剂染料着色的亚克力透光面板:灯箱与导光应用中颜色饱满、通透明亮。
做好选型与工艺控制后,溶剂染料着色的亚克力板可以达到以下效果:
✅ 透光率不降反"纯":染料以分子级溶解在 PMMA 中,不产生颗粒散射,透光率仍保持在 92% 左右,颜色通透不发"雾";
✅ 色彩均匀、无色点色纹:过滤加分子分散双保险,板面没有颜料方案常见的色点、条纹与云雾;
✅ 批次色差小:同一配方下跨批次颜色稳定,直接决定下游加工厂的报废率与订单复购;
✅ 耐候持久:高耐光等级(1/3 标准深度可达 7–8 级),户外招牌、采光顶多年不褪色;
✅ 后加工不露馅:激光切割、抛光、热弯成型后,切口与弯面颜色一致,无明显迁移与析出——这是有机颜料方案难以做到的;
✅ 荧光增艳可选:广告与娱乐场景可选荧光型溶剂染料(如荧光橙、荧光绿),夜间灯光下辨识度极高。
再补充一点:对要经受多年暴晒的户外板材,染料选型只是耐候的一半——搭配相容的紫外线吸收剂可以同时延缓基材黄变与色相漂移。集团添加剂门户设有专项的户外亚克力用紫外线吸收剂系列,建议与染料选型一起评估。
四、亚克力板着色推荐型号(按工艺选)
| 型号 | 耐热/熔点 | 色相与特点 | 推荐工艺 |
|---|---|---|---|
| 溶剂黄163(SY 163) | 193°C | 红相黄,耐候性优异 | 浇铸 + 挤出,户外首选黄 |
| 溶剂红111(SR 111) | 170°C | 明亮黄相红,经济型 | 浇铸线 |
| 溶剂红135(SR 135) | 318°C | 正红,超高耐热 | 浇铸 + 挤出,尾灯/户外红 |
| 溶剂蓝104(SB 104) | 220°C | 红相蓝,通透 | 浇铸 + 挤出 |
| 溶剂绿28(SG 28) | 245°C | 蓝相绿,耐热佳 | 挤出线 |
| 溶剂紫59(SV 59) | 189°C | 蓝相紫,着色力高 | 浇铸 + 挤出,户外 |
| 溶剂橙107(SO 107) | 255°C | 亮橙,耐热好 | 挤出线,广告标识 |
上表为常用推荐。实际选型需结合板厚、目标色深、户外年限与相关法规综合评估,我们提供免费打样与配方支持。
五、常见问题 FAQ
Q1:亚克力板用什么染料着色最合适?
A:推荐油溶性溶剂染料。它能以分子级溶解进 MMA 单体和 PMMA 熔体,在保持 92% 透光率的同时不产生散射;颜料类方案因颗粒遮光,不适合透明板着色。
Q2:浇铸板和挤出板可以共用同一款染料吗?
A:部分可以,例如 SB 104、SV 59、SR 135 这类高耐热型号。但挤出线必须优先核对耐热 ≥240°C,浇铸线则优先核对单体溶解性与耐光等级,不能只看色卡选型。
Q3:溶剂染料在亚克力中的添加量是多少?
A:浇铸线 0.01%–0.5%,挤出线 0.05%–1.0%;厚板取低值、薄板取高值。建议先打小样确认色深与色相后再放量生产。
Q4:着色后会影响亚克力的透光率和力学性能吗?
A:正常添加量(<1%)下,透光率保持在 92% 左右,对冲击强度、热变形温度等无实质影响;前提是染料完全溶解、无残留颗粒。
六、为什么选择澳隆化学(Aolong Chemical)?
✅ 六大色系、30+ 溶剂染料规格:红黄蓝绿橙紫齐全,配色自由度高
✅ 熔点覆盖 170–318°C:浇铸、挤出两条工艺线都有对应型号
✅ 高耐光 7–8 级(1/3 标准深度):户外应用验证多年
✅ 批次色差小:批量供应广告板材、导光板与汽车配套客户
✅ B2B 外贸友好:中英双语技术支持,CIF / FOB 灵活交付
✅ 免费样品 + 定制配色:按您的板材厚度与目标色深提供打样
📞 联系我们
需要免费样品、技术资料、报价单或定制配色方案?请通过以下方式与我们联系:
- 公司名称:澳隆化工有限公司(Aolong Chemical Co., Ltd.)
- 联系邮箱:sales@aolongchemical.com
- 联系电话:+86 571 86690377
- 公司官网:www.aolongchemical.com
- 公司地址:安徽省合肥市蜀山区蜀山经济开发区井岗路1788号
澳隆化学,专注温变科技,用"色彩"点亮功能材料的未来!